
一批 8 件铝壳,CNC 报价是怎么拆出来的?
从毛坯、机时到硬质阳极和装夹,拿千飞的精密壳体样例看一遍整批报价。
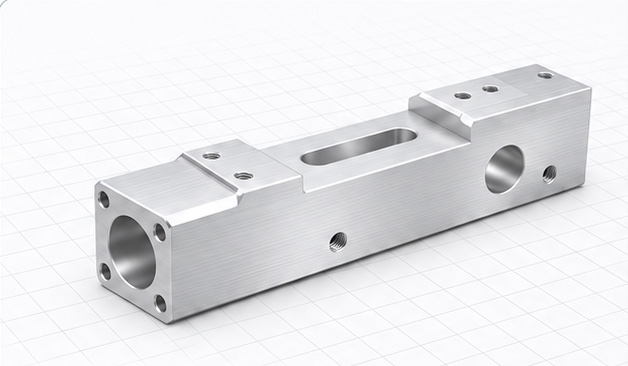
这件铝壳乍一看就是一个带孔的长方体。报价员真正要看的是,顶部槽从哪边进刀、加工端面孔要不要换装夹、做完硬质阳极后哪几个尺寸还得测一遍。只估一个切削时间,很容易漏掉后两笔。
先把这 8 件的成本摊开
样例选用 6082-T6 铝材,毛坯按 52 × 52 × 300 mm 切料。材料费从买进来的毛坯算起,开槽去掉的铝也得先买。加工费按这一档的机时、刀具和检测估算,阳极处理则有按面积收的费用和整批起镀费。
| 费用 | 每件预算 | 这一项包含什么 |
|---|---|---|
| 毛坯材料 | ¥70.08 | 按切料尺寸和该档采购单价估算 |
| 加工与检测 | ¥190.00 | 三轴机时、刀具、孔径抽检和三坐标费用 |
| 硬质阳极 | ¥46.24 | 处理面积和起镀费的分摊 |
| 编程与装夹 | ¥110.00 | 该批 ¥880,分摊给 8 件 |
同一张图纸,8 件和 32 件为什么差这么多
8 件档的每件工厂预算为 ¥416.32,样例按成本加价 18% 后,报 ¥491.26 一件,整批 ¥3,930.08。32 件档报 ¥302.85 一件,单是编程和装夹就从每件 110 元降到 27.50 元,材料购买和加工节拍也按该档重新估算。
批量改了,报价可以按新的分摊重新算。图纸如果改为阳极后验关键孔,就要回头核对工艺与检测范围。保留每项费用的依据,采购谈价和工程复核时才能对上同一笔账。
同一费用,要看它按件还是按批发生
比如阳极外协,处理面积不同会改变按件费用,整批起镀费却要在这一批里面分摊。样件与量产如果分开送到外协厂,即使零件完全相同,也可能分别收取起镀费。报价单上可以标明哪些费用已摊入单价,哪些会在增加批次时重新发生,业务员报两次交付时就有据可查。
加工与检测也要分清实际做了什么。端面定位孔如果关系到后续装配,可能要另做测量并留记录。客户原先只要求孔径抽检,改成逐件提供测量值后,受影响的是检验人时和报告准备。此时先把验收项目列出来,再问车间哪些能在原工序内完成,哪些需要额外安排。
报价草稿交给谁看,各看哪一列
采购先核对来料规格、切料尺寸和报价数量,工程看装夹方向、阳极后的配合尺寸以及测量要求,业务最后确认单价是否包含包装与交付费用。如果一家工厂把首检单列,另一家把首检摊进机时,两家都要按同一个批量算总金额再比较。下次拿到改版图时,可以沿着这张表定位变化。毛坯尺寸变了就重估材料,表面要求变了就问外协,新增检测报告就核对验收工时,报价的调整便能对应到实际工作。